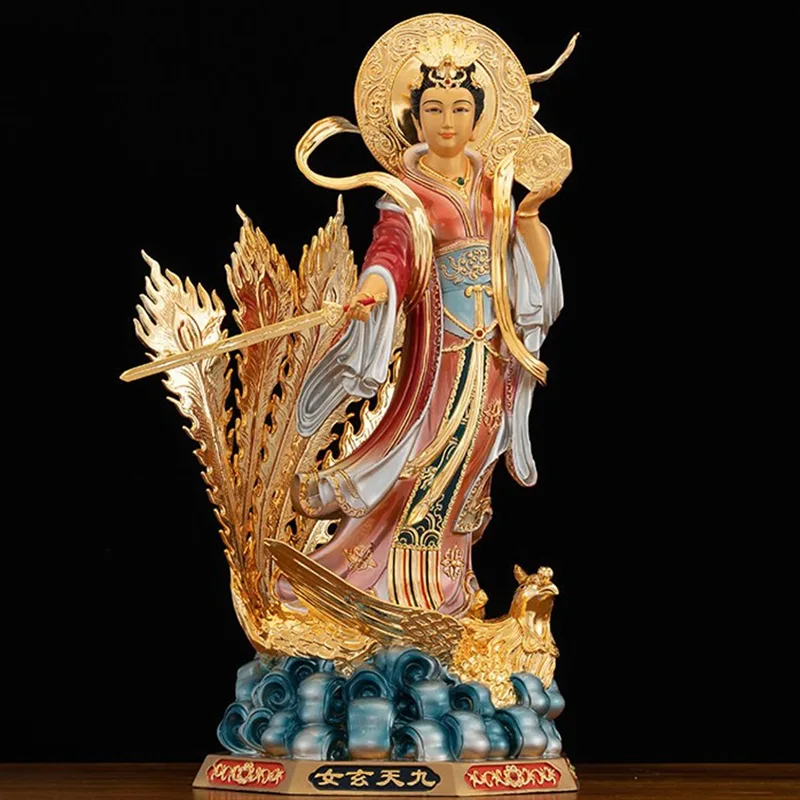
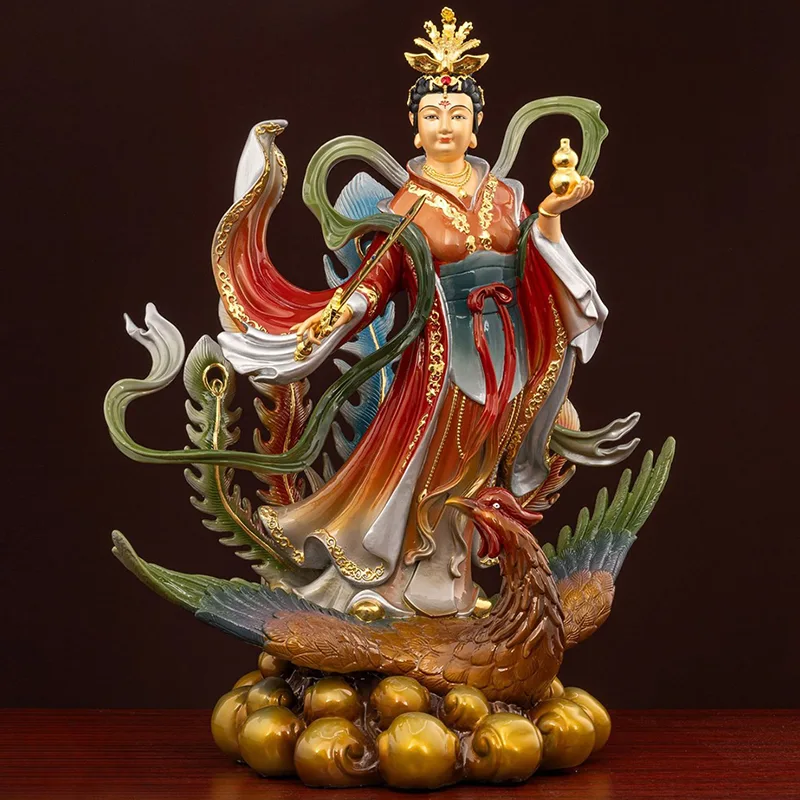
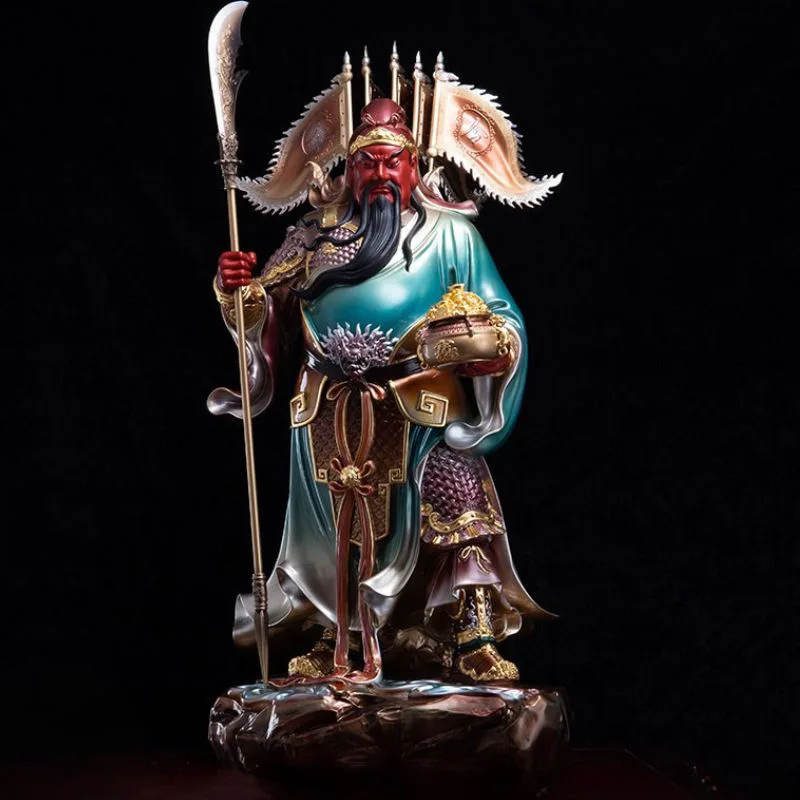
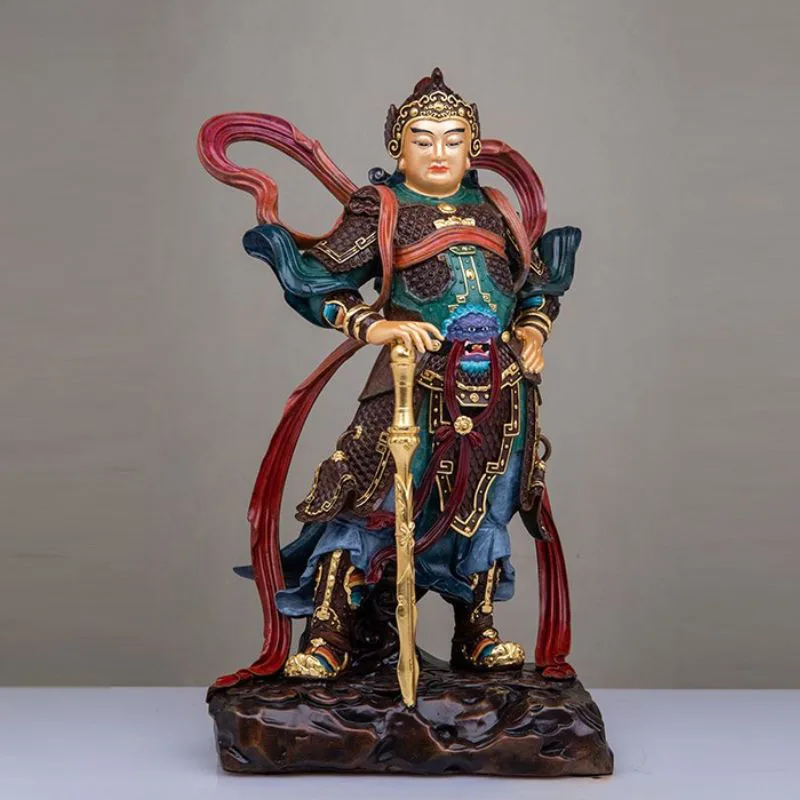
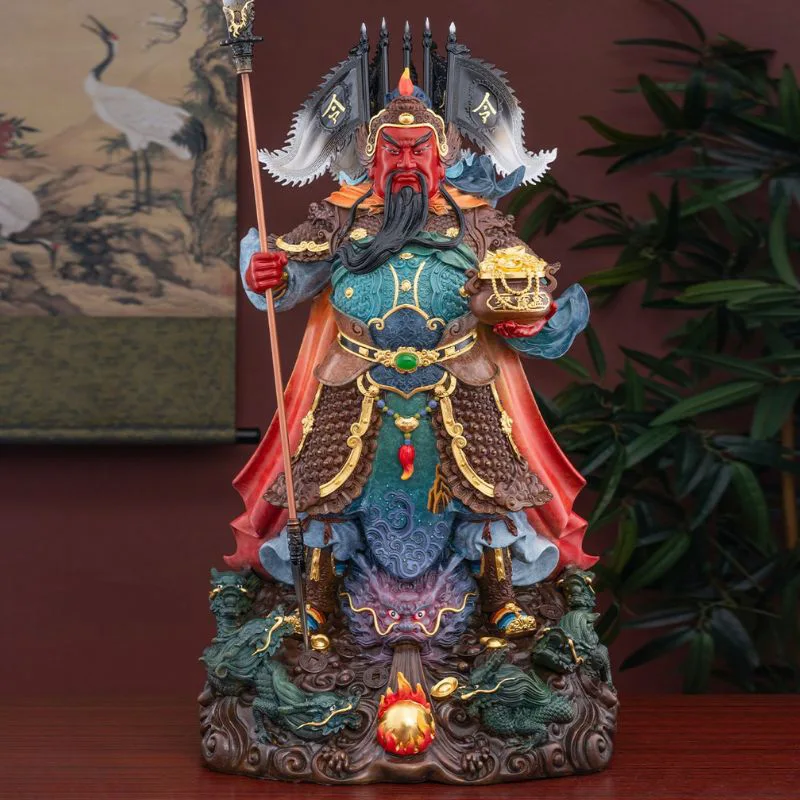
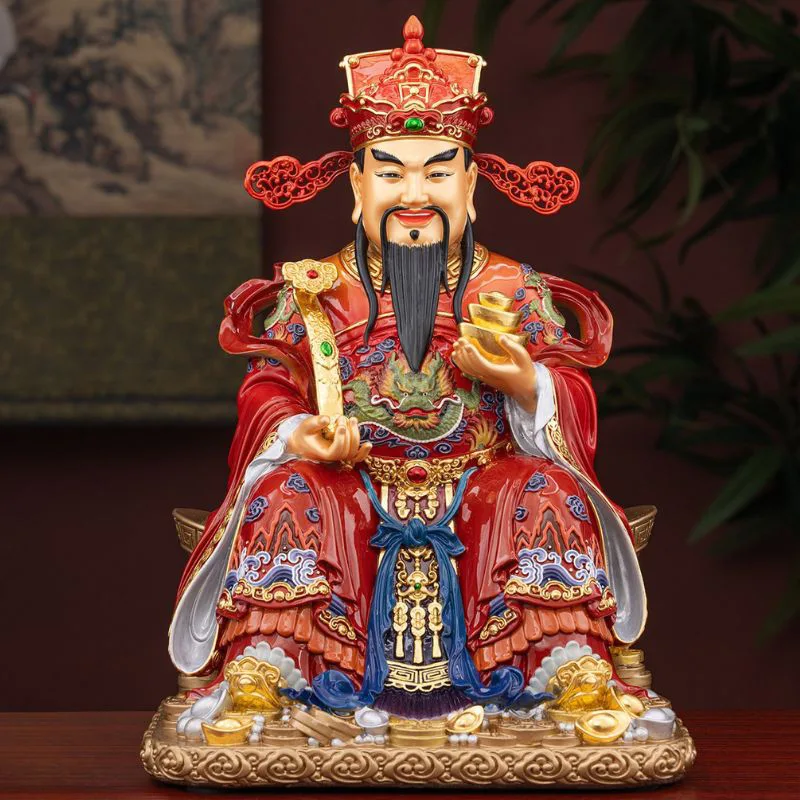
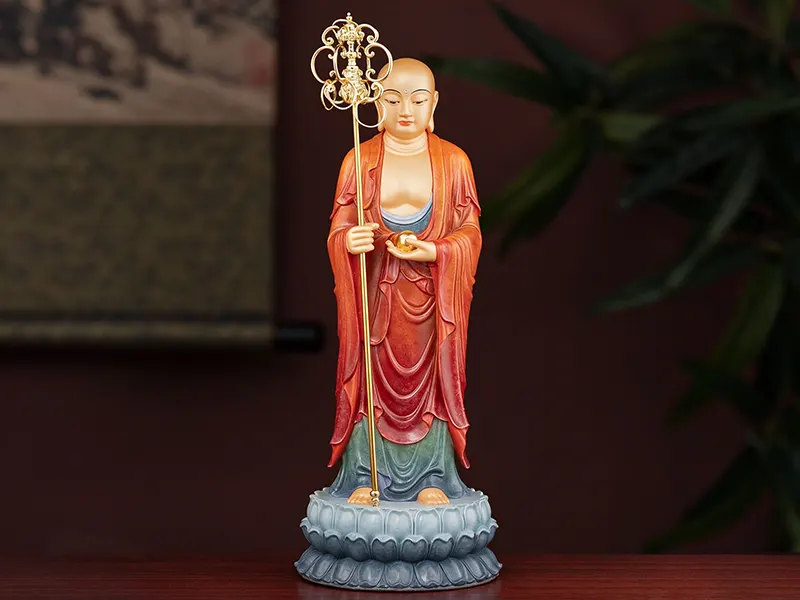
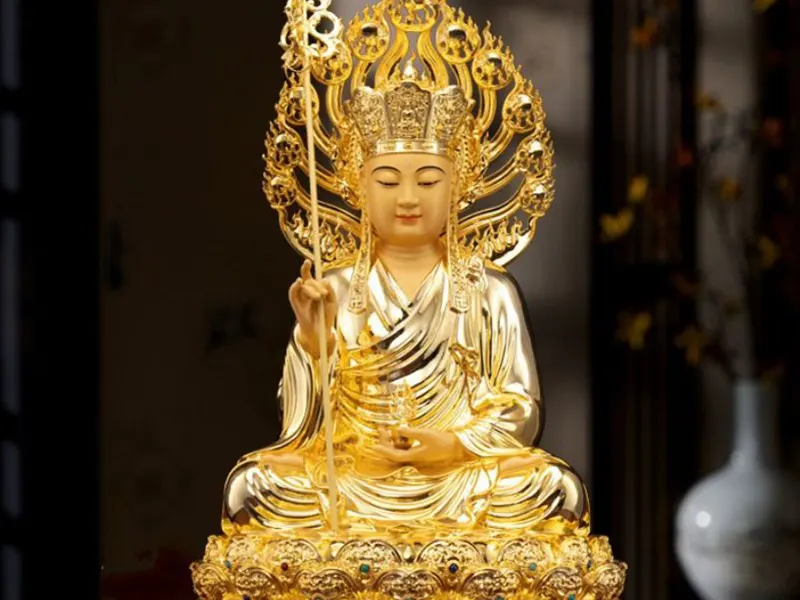
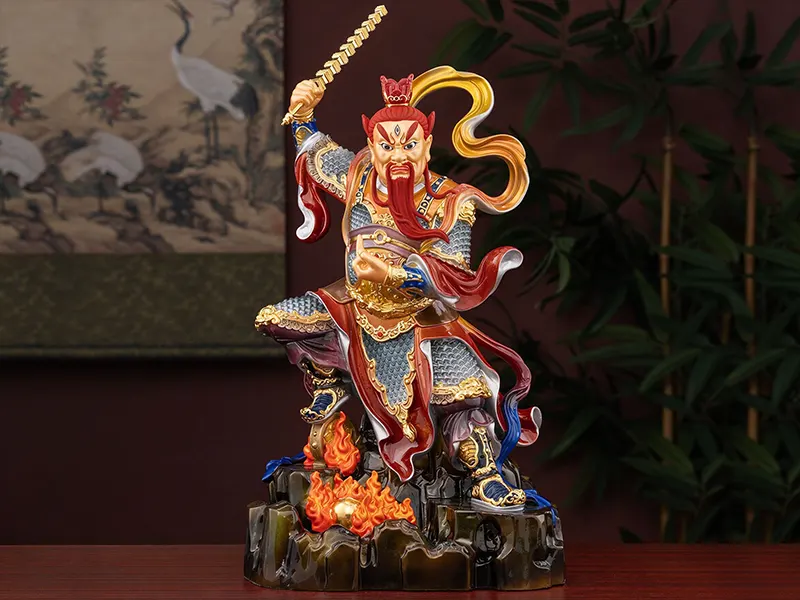
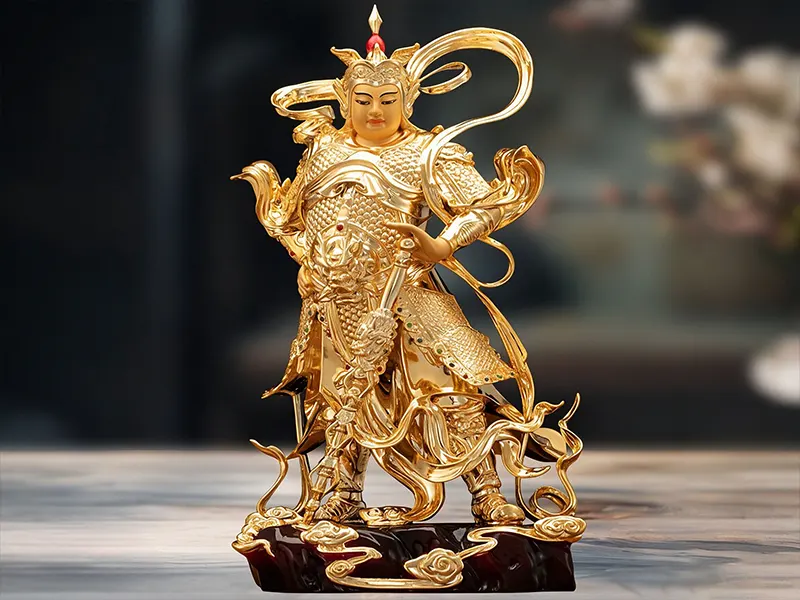
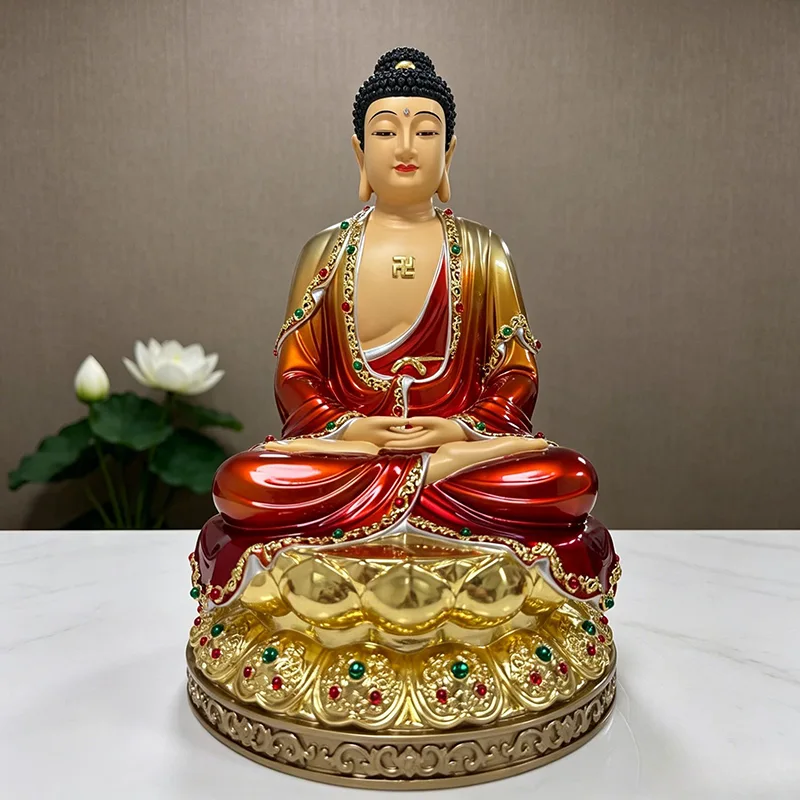
Skabelsen af enmessing Buddha statueer en kunstform, der kombinerer årtusinder af visdom med mesterligt håndværk. Blandt de forskellige støbemetoder er støbning med tabt voks (også kendt som investeringsstøbning) bredt anerkendt som den bedst egnede teknik til fremstilling af messinggudsstatuer med komplekse former og indviklede detaljer. FuHui Veyly, en direkte fabrik med speciale i brugerdefinerede messing Buddha-statuer, har arvet og fornyet denne ældgamle metode. Denne artikel giver en detaljeret gennemgang af den komplette støbeproces for tabt voks og vigtige tekniske overvejelser til fremstilling af tempelbronzestatuer.
Hvad er Lost-Wax-støbning?
Støbning af tabt voks går tilbage til foråret og efteråret (ca. 770-476 f.v.t.) og står som en af det gamle Kinas mest betydningsfulde bronzestøbeteknikker. Kerneprincippet er ligetil: en model er lavet af bivoks eller paraffinvoks, derefter belagt med ildfaste materialer for at danne en form. Ved opvarmning smelter voksen og flyder ud og efterlader et hult hulrum. Smeltet metal hældes derefter i dette hulrum, og når det er afkølet, er støbningen færdig. Denne metode udmærker sig ved at producere meget komplekse former, der trofast gentager hver fine detalje i den originale voksmodel i metal.
Den komplette Lost-Wax-støbeproces for messinggudsstatuer
Trin 1: Lerskulptur
Billedhuggeren begynder med at forme den oprindelige form af guddomsstatuen i ler, baseret på tegninger, fotografier eller skitser leveret af klienten. Dette er den mest kunstnerisk krævende fase af hele processen – billedhuggeren skal præcist fange Buddhas medfølende udtryk, værdige kropsholdning og åndelige essens. For Vajrayana (tantriske) statuer er streng overholdelse af ikonometriske proportioner påkrævet, som specificeret i klassiske tekster som Sutraen af Proportioner – der dækker ansigtsforhold, mudrahåndstillinger og relative dimensioner af forskellige kropsdele. Lermodellen skal godkendes af bygherren, inden man går videre til næste etape.
Trin 2: Produktion af silikoneform og voksmønster
Når lermodellen er godkendt, laves en silikoneform af den. Smeltet paraffinvoks (smeltepunkt ca. 60–70°C) sprøjtes ind i silikoneformen, og efter afkøling fjernes voksmønsteret forsigtigt. Detaljeniveauet i voksmønsteret bestemmer direkte den endelige kvalitet afmessing statue– ethvert ansigtsudtryk, kåbefold, smykkeperle og gloriepynt skal fanges præcist i voks. Denne fase kræver ekstremt præcis temperaturkontrol og omhyggelig håndtering.
Trin 3: Skalbygning (investering)
Voksmønsteret dyppes gentagne gange i en ildfast gylle (en blanding af ler og fint kvartssand) og belægges med stuk, lag for lag – typisk 6 til 8 lag i alt. Hvert lag skal lufttørres og hærdes, før det næste påføres, og danner gradvist en tyk, hård keramisk skal omkring voksen. Denne proces tager normalt flere dage til en hel uge.
Trin 4: Afvoksning og ovnbrænding
Det investerede voksmønster (nu indkapslet i sin keramiske skal) placeres i en højtemperaturovn og opvarmes til ca. 800-1000°C. Voksen smelter og flyder ud gennem åbninger (stigrør) og efterlader en hul keramisk form. Fortsat brænding hærder skallen yderligere, mens den fjerner eventuel resterende voks og fugt, hvilket sikrer en jævn metalstrøm under hældning. Dette trin er afgørende for at bestemme den endelige støbekvalitet.
Trin 5: Højtemperatur hældning
Smeltet messing (kobberindhold ≥95%, temperatur ca. 1100–1200°C) hældes i den hule keramiske form. Det flydende metal flyder under tyngdekraften for fuldstændigt at udfylde ethvert tomrum efterladt af voksmønsteret. Hældeprocessen skal udføres i én kontinuerlig bevægelse for at undgå for tidlig afkøling, hvilket kan resultere i ufuldstændig fyldning eller porøsitet.
Trin 6: Skalfjernelse og slibning
Efter at messingen er afkølet og størknet, brækkes den ydre keramiske skal væk for at afsløre den ru støbning. Indvendigt ildfast materiale fjernes også. Bronzestatuens overflade gennemgår derefter groft slibning efterfulgt af finslibning for at fjerne støbeporte, grater og skillelinjer. Dette trin skal udføres med omhu for at undgå at beskadige sarte detaljer.
Trin 7: Svejsning og montering
Store statuer støbes typisk i flere separate stykker (f.eks. hoved, torso, arme, glorie, lotusbase) og svejses derefter sammen. Efter svejsning bliver samlingerne omhyggeligt afsluttet og poleret for at sikre strukturel integritet og et sømløst udseende.
Trin 8: Overfladebehandling
Afhængig af kundens krav kan forskellige overfladebehandlinger anvendes:
1. Antik patina: Kemisk oxidation eller manuel ældningsteknikker for at opnå et hævdvundet, klassisk udseende.
2. Guld-bladforgyldning: Påføring af rent bladguld over en lakbase for en majestætisk, hellig finish.
3. Mercury-Gilding (Amalgam Forgyldning): En traditionel teknik, hvor en guld-kviksølv amalgam påføres og brændes, hvilket resulterer i et holdbart, langtidsholdbart guldlag.
4. Polykrom maling: Mineralbaserede pigmenter påført i henhold til rituelle specifikationer for en rig, levende farve.
5. Varmefarvning (termisk oxidation): Kontrolleret opvarmning af bronzeoverfladen for at frembringe en række farveeffekter.
Kernefordele ved Lost-Wax-støbning
Støbning af tabt voks udmærker sig ved at gengive usædvanligt fine skulpturelle detaljer – uanset om det er Buddhas ansigtsudtryk, mudra-håndbevægelser, glorieornamentik eller rituelle redskaber, er alle nøjagtigt gengivet. Dette gør det til den foretrukne proces for brugerdefinerede messingguddomsstatuer, især til templer og buddhistiske haller, der kræver høj præcision i ikonografi. Sammenlignet med sandstøbning tilbyder støbning med tabt voks overlegen overfladefinish, bedre dimensionsnøjagtighed og evnen til at støbe mere komplekse former.
Vigtige tekniske parametre for Lost-Wax-støbning af messing-buddha-statuer
Antik patina, bladguld forgyldning, kviksølvforgyldning, polykrom maleri, varmefarvning
Dimensionel tolerance
±1–3 cm (normalt for håndlavet støbning)
FuHui Veyly bevarer ikke kun den tusinde år gamle støbetradition med tabt voks, men integrerer den også med moderne præcisionsstøbeteknologi – og bevarer essensen af traditionelt håndværk, samtidig med at dimensionsnøjagtigheden og overfladekvaliteten forbedres. Vores fabrik er beliggende i Huizhou, Guangdong, og vi byder kunder fra Taiwan, Malaysia og rundt om i verden hjerteligt velkommen til at besøge og være vidne til den fuldstændige transformation af en messinggudsstatue fra voksmønster til færdigt mesterværk.
Vi bruger cookies til at tilbyde dig en bedre browsingoplevelse, analysere trafik på webstedet og tilpasse indhold. Ved at bruge denne side accepterer du vores brug af cookies.Privatlivspolitik